


 English
 русский
あるプラントエンジニアは、シャフトの位置が 0.05 mm 以内に調整されているにもかかわらず、ポンプのカップリングがディスク パックを損傷し続けるのはなぜかと尋ねました。カップリングはトルクのみに基づいて選択されていました。ディスクパックがポンプの熱膨張によってたわみ、周期的な負荷によってボルトサークルの積層がゆっくりとフレッチングされるときに生成される軸方向の推力を誰も考慮していませんでした。ディスクカップリングの設計は、ねじり剛性、ミスアライメント容量、および実際の動作範囲に対する復元力のバランスをとる規律です。バランスを正しく調整すれば、カップリングは取り付ければ後は忘れられるコンポーネントになります。やり方を間違えると、ダウンタイムが繰り返し発生する原因になります。
ディスクカップリング設計が実現しなければならないこと
ディスクカップリングは、パック状に配置された薄いステンレス鋼の積層体を介してトルクを伝達します。設計作業は、次の 3 つの測定可能な要件から始まります。
- 高いねじり剛性とゼロバックラッシで定格トルクを伝達します。
- 平行ミスアライメント、角度ミスアライメント、およびそれらの組み合わせのミスアライメントを定義された制限内で調整します。
- 駆動軸受と従動軸受の反力を許容値内に保ちながら、軸方向の動き (エンドフロート) を吸収します。
通常、最初の 2 つの要件は明らかです。 3 つ目は、良い設計と問題のある設計を区別するものです。すべてのディスク パックには有限の軸方向および曲げ剛性があり、カップリングがたわむと復元力が発生します。これらの力は、接続された機械のベアリングとシールに直接伝わります。より多くの積層体を積層することでトルク容量を最大化する設計では、曲げに対しても硬くなり、それに応じてベアリングの負荷も増加します。
| 設計入力 | なぜそれが重要なのか |
|---|---|
| 定格トルクとピークトルク | ディスクのパックサイズ、積層数、ボルト径を決定します。 |
| 動作速度 | バランスの品質グレードを設定し、高速の場合は重要な速度マージンを設定します。 |
| 平行ずれ | ディスクパックの直径と波形プロファイルの選択を駆動します。 |
| 角度ずれ | ラミネートの数と厚さを制限します。 |
| 軸方向の熱移動 | 軸方向の剛性要件とスペーサーの長さを決定します。 |
| 許容軸受反力 | 復元力を制限し、したがってスタックの総厚さを制限します。 |
ディスクパックの形状: ストレートサイド vs スカラップド
各積層の形状は、負荷がかかった状態でパック全体に応力がどのように分散するかを制御します。 2 つの形状が産業上の慣行を支配しています。
ストレートサイドのディスク パックは、内側のボルト円と外側のボルト円の間にしっかりとした輪郭を持っています。これらは、特定のエンベロープに対して最高のトルク密度を提供し、比較的安価に製造できます。欠点は、応力がボルト穴の周囲に集中するため、パックが疲労損傷なしに吸収できる角度たわみの量が制限されることです。
波形または輪郭のあるディスク パックは、隣接するボルトの間の材料を除去し、湾曲した輪郭を作成します。このプロファイルにより応力がより広い領域に分散され、同じ周期的応力レベルでより大きな角度のずれが許容されます。トレードオフとして、同じ直径ではトルク容量が若干低くなります。そのため、絶対的なコンパクトさよりもミスアライメント耐性が重要となるポンプ、コンプレッサー、その他の回転機器の用途ではスカラップドパックが主流です。
一般産業用ドライブトレインでは、アルミ合金ハブとクランプ式固定を備えたスカラップパターンディスクカップリングにより、ミスアライメント耐性、ねじれ剛性、コンパクト性の実用的なバランスを実現しています。
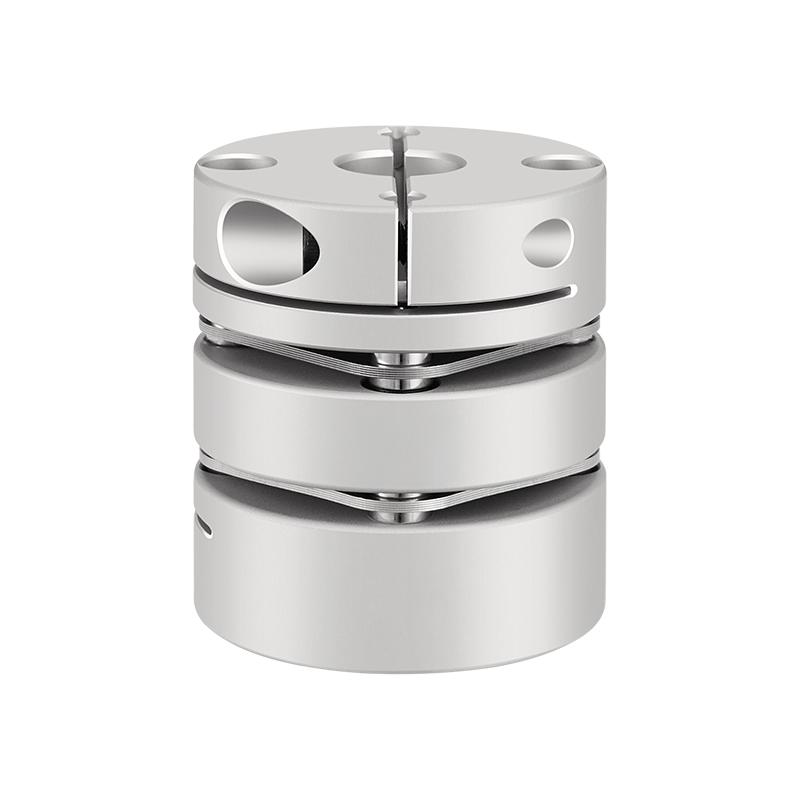 RSK-CPL アルミニウム合金ダイヤフラムカップリング、304 ステンレス鋼ディスク付き このクランプ タイプのカップリングは、アルミニウム合金ハブと 304 ステンレス鋼ダイヤフラムを使用しており、正確なサーボおよびステッピング モーター アプリケーション向けに低慣性と高いねじり剛性を提供します。 製品を見る→
材質と積層厚さ
ディスク材料の選択は、耐食性、温度、疲労耐久性によって決まります。析出硬化ステンレス鋼は、高い降伏強度と良好な耐食性、および約 300°C までの温度での安定した挙動を兼ね備えているため、デフォルトの選択肢となります。塩分を含んだ環境や化学的に攻撃的な環境では、より高合金化されたステンレス グレードが孔食や応力腐食割れのリスクを軽減します。一方、耐食仕上げを施した黒染めの 45 スチール パックは、より乾燥した工業環境では実用的な中間点となります。
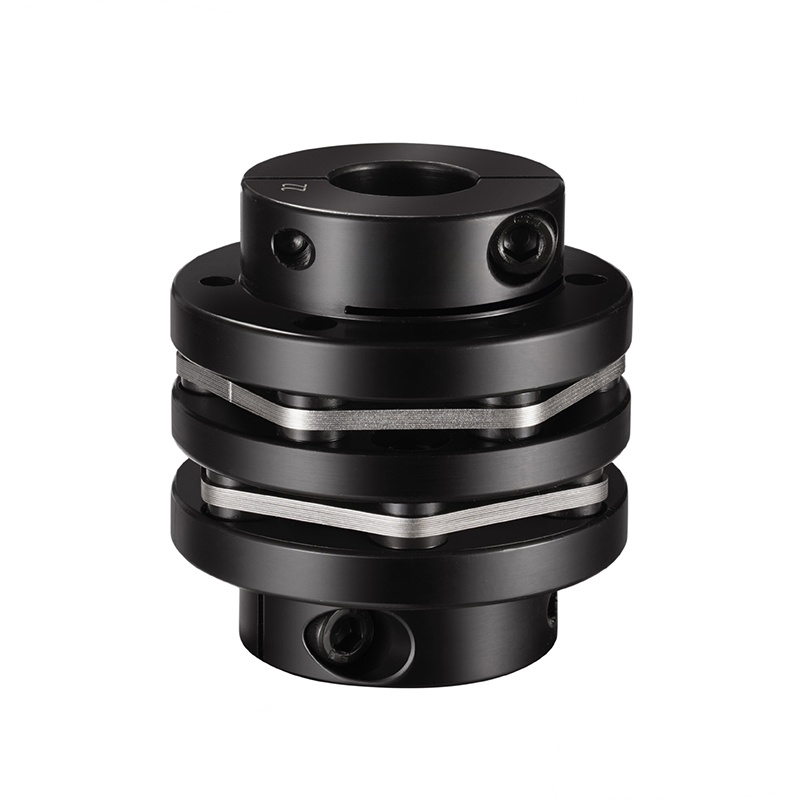 RSK-CPNLT 45# スチール段付きダブルダイヤフラムカップリング、黒染め仕上げ キー付き 45# スチール ハブと 304 ステンレススチール ダイヤフラムを備えたこのクランプ カップリングは、要求の厳しい産業用ドライブ トレインに大きなトルク伝達と耐食性を提供します。 製品を見る→
積層厚はダイレクト設計レバーです。薄いラミネートは、所定のたわみに対する復元力が低くなり、ベアリングを保護しますが、パックあたりのアキシアル荷重容量は低くなります。ラミネートが厚くなると、より多くのトルクと軸方向の荷重がかかりますが、パックは曲げ方向と軸方向の両方でより硬くなります。ほとんどの設計では、1 枚の厚いプレートではなく、同一の薄いラミネートのスタックが使用されます。これはまさに、ラミネートされたスタックが耐荷重と柔軟性を切り離すためです。ラミネートを追加すると、単一要素の曲げ剛性を高めることなく、トルク容量が向上します。
ボルト締めジョイントとプレストレッチ
トルクは、ボルトの締め付け力によって内側のボルト円と外側のボルト円の間で伝達されます。正しく設計された接合部では、積層間の摩擦によって負荷がかかります。ボルト自体がせん断作用を発揮していません。このため、締め付け手順とプリロード制御は後付けではなく設計の一部となっています。
プレストレッチとは、指定されたプリロードまでディスク パック ボルトを意図的に張力をかけることを指します。クランプ力が低すぎると、荷重が反転するたびに積層板が互いに滑り、ボルト穴にフレッチング摩耗が発生します。フレッチングは、現場で最も一般的なディスク カップリングの故障モードであり、ほとんどの場合、予圧が不十分または一貫していないこと、またはボルト ヘッドの下にある硬化ワッシャーが欠落していることが原因です。
適切に設計されたボルト接合には、制御されたボルト張力、硬化ワッシャーまたはカラー、および微小滑りに耐える表面仕上げが使用されています。これらの詳細を無視してカップリングを組み立てると、ディスク パックの設計意図が初日から損なわれてしまいます。
ねじり剛性 vs 復元力: 機械を保護するトレードオフ
ディスクカップリング設計の特徴は、回転方向の高いねじり剛性と、ミスアライメント面での低い曲げ剛性の組み合わせです。これにより、シャフトの変位を許容しながら、ワインドアップなしでトルクを伝達できます。
復元力は、ディスク パックが中立位置から偏向したときに発生する横方向または軸方向の力です。復元力が低いと、機械に永続的な側面荷重がかからないため、ベアリングとシールの寿命が長くなります。したがって、設計者は、トルクと速度の要件を満たしながら、実用的な積層品の中で最も薄いものと、パックの直径を最小にすることを目指しています。
すべてのベアリングには独自の許容ラジアル荷重がありますが、有用なベンチマークは、カップリングの最大復元力をベアリングの連続定格を大幅に下回って維持することです。設計者がトルク容量を追求するために剛性の計算を見直すことなく積層を追加すると、その限界に到達するのは驚くほど簡単です。
ディスクカップリングとギアカップリング: 設計の優先順位の比較
ディスクカップリングとギアカップリングでは、ミスアライメントに対するアプローチが異なり、それに応じて設計の優先順位も異なります。ギアカップリングは、ハブとスリーブ間の相対的な滑りを可能にするクラウン付きギアの歯を介してトルクを伝達します。コンパクトなエンベロープで大きなトルクを処理し、大幅な位置ずれを許容しますが、潤滑が必要であり、歯の側面のフレッチングが長期的なメンテナンス上の懸念事項として残ります。ディスクカップリングは曲げに柔軟な金属要素を使用しており、摺動部品がないため、潤滑なしで動作し、復元力が大幅に低くなります。
| 特徴 | ディスクカップリング | ギヤカップリング |
|---|---|---|
| 潤滑 | 不要 | グリスまたはオイルが必要です |
| 復元力 | 低から中程度 | 中程度から高程度 |
| ミスアライメント能力 | 角度は良好、平行は限られている | 大きな角度と平行 |
| トルク密度 | 中等度 | 高 |
| バックラッシュ | ゼロ | ミニマルだけど存在感がある |
高トルク密度と大きなミスアライメントが主な要件である場合、ギア カップリングは依然として従来の選択肢であり、ドラム ギア カップリングの動作原理は、ドラム ギア カップリングが重量ミル ドライブで主流であり続ける理由を説明しています。しかし、絶対的なトルク密度よりも精度、クリーンな動作、低いベアリング負荷が重要な場合には、ディスクカップリング設計がより有力な候補となります。
高速かつカスタムのディスクカップリング設計
高速サービスには、別の一連の制約が導入されます。約 3,600 rpm を超える動作速度では、カップリングの不均衡がローターの横方向モードを直接励起するため、設計者はカップリングの動作速度がローター システムの臨界速度と一致しないことを確認する必要があります。バランスの品質グレードは ISO 1940-1 に従って指定されており、10,000 rpm 以上で動作するカップリングの場合は、通常、複数面のバランスが必要です。
外面の風損と空気抵抗も速度とともに増大します。そのため、高速ディスク カップリングは滑らかなプロファイルで、突出する留め具のない状態で機械加工されています。スペーサーの軸方向の位置、ダイアフラムの厚さ、および 2 つのパック間の曲げ剛性はすべて、システムの横方向の固有振動数に影響します。
この範囲ではカスタム設計が一般的です。テストスタンドのカップリング、ターボ機械、および高速ブロワードライブでは、非標準のハブボア、段付きシャフト、またはカップリング本体に組み込まれたブレーキディスクが必要になることがよくあります。完全な設計と機械加工プロセスを管理するメーカーは、バランスの仕様に妥協することなく、ディスク パックの形状とハブの構成を適応させることができます。
実用的なディスクカップリング設計レビューチェックリスト
ディスクカップリングの設計を最終決定する前に、一般的なデューティ分類から推測するのではなく、実際のマシンのデータに対して次の点をチェックする必要があります。
- トルク: 連続トルクと最悪の場合のピークトルクの両方を確認します (始動状態や詰まり状態も含む)。
- ミスアライメント: カタログの最大値ではなく、実際に取り付けられたミスアライメントを測定します。平行ずれと角度ずれが同時に作用すると、設計マージンはすぐになくなります。
- 軸方向の動き: 被駆動機械の熱膨張と軸方向の浮きを含みます。ディスクパックの軸方向の剛性がこの動きをスラスト荷重に変換します。
- 復元力: 計算された復元力をベアリング メーカーの許容ラジアル荷重と比較します。
- 速度: バランスの品質グレードを確認し、横方向の危険速度が動作範囲内にないことを確認します。
- 環境: 温度範囲、湿度、化学物質への曝露、および ATEX または同様の用途に全金属設計が必要かどうかを評価します。
- 取り付け: 予圧は耐フレッチング性にとって重要であるため、ボルト、ワッシャー、および締め付け工具が指定されていることを確認してください。
ディスクカップリングの設計は、単にトルクを計算するだけではありません。最良の設計とは、積層の復元力、ミスアライメント容量、および疲労寿命がすべて実際の運転条件に対して計算されたものです。なぜなら、絶対に故障しないカップリングは、カタログ用ではなくシステム用に設計されたものだからです。
 Previous


