


 English
 русский
同じ 250 kW コンプレッサーでは 14 か月間で 3 つのディスク パックが故障し、そのたびにメンテナンス担当者がカップリングを交換しました。原因は、誰も予算を付けていなかった 0.9 mm の軸方向の成長でした。調整後、パックの軸方向の耐力は 0.5 mm 未満しか残っていなかったので、ホットスタートするたびにステンレス積層板が疲労限界に少し近づきました。
その物語は結論をもたらします。フレキシブル ディスク カップリングの設計は、位置ずれの脚注を伴うトルク計算ではありません。これは、カップリングがワインドアップやバックラッシュなしでトルクを伝達するのに十分な剛性を持ち、ベアリング、ボルト、およびその積層体にフィードバックされる力が疲労限界内に留まるのに十分な柔軟性を備えた、狭い帯域を探すことです。設計と選定は、見積書の反対側から見ると同じ問題です。
ディスクパックがトルクを伝達する仕組み
ディスク パックは、ボルト サークルの周囲に配置された 6 ~ 12 個のリンクで打ち抜かれた、通常厚さ 0.2 mm ~ 0.5 mm の薄いステンレス鋼シートのスタックです。各シートは、取り付けられたボルトによって 2 つのハブに交互に固定されるため、トルクはカップリングの一方の側で張力として、もう一方の側で圧縮としてリンクを介して伝わります。シートのたわみだけでズレを吸収します。何も滑らず、何も潤滑されず、何もゴムでできていません。
この 1 つの事実が、設計の特徴全体を説明しています。バックラッシュがゼロ、摩耗面がない、経年変化や硬化するエラストマーがない、温度上限が柔軟な要素ではなくハブによって設定されているということです。弱点も解説します。滑りインターフェースがなく、減衰がほとんどないカップリングは、エネルギーを消散する能力がほとんどないため、リンクにかかる応力がどのようなものであれ、機械の寿命全体にわたり、回転ごとに影響を受けることになります。
リンク プロファイルは、最初の実際の設計上の決定です。直線側のリンクにより、ボルト穴の周囲に曲げ応力が集中します。波形またはくびれのあるリンクは、その長さに沿って曲率を広げます。柔軟性が向上し、穴のピーク応力が低下し、所定のミスアライメントでパックがベアリングに押し戻す反力も低下します。代償としてトルク密度が挙げられます。波形シートは真っ直ぐなシートよりも幅 1 ミリメートルあたりのトルクが小さいため、パックはより多くの層、より多くのボルト、またはより大きな直径を使用してトルクを回復する必要があります。シートの厚さ、層数、リンク幅、ボルト数の 4 つの変数が、完成したカップリングの機能を決定します。
シングルディスクかダブルディスク: ミスアライメントの決定
パックが定義されたら、問題はカップリングに必要なパックの数です。シングルディスクユニットは、2 つのハブの間に 1 つのパックを配置します。角変位や軸方向変位は快適に処理できますが、平行オフセットはうまく処理できません。これは、両方のシャフトがすでに 100 分の 1 ミリメートル以内に位置しているサーボ軸、小型ポンプ、テスト リグなど、短く密接に結合されたドライブに適しています。
ダブルディスクカップリングは、2 つのパックの間にスペーサーを挿入します。スペーサーは、平行オフセットを各パックの角変位に変換します。これにより、別々のベースプレート上のモーターとギアボックスを、互いに衝突することなく接続できるようになります。スペーサーの長さは、真の設計変数になります。カップリングが吸収できる平行オフセットの量、重量、およびカップリング自体の質量と曲げ動作がドライブラインに与える影響を設定します。
| 構成 | ミスアライメント対応 | 代表的なスペーサー | どこに当てはまるか |
|---|---|---|---|
| シングルディスク、スペーサーなし | 角度 0.5 ~ 1 度、軸方向、最小限の平行 | なし | サーボ軸、密結合ポンプ、テストベンチ |
| ダブルディスク、ショートスペーサー | コンパクトなエンベロープ内の角度プラス平行オフセット | 50~150mm | 一般産業用ドライブ、小型コンプレッサー |
| ダブルディスク、ロングスペーサー | 大きな平行オフセットと広い温度変動 | 150mm以上 | ロングスパンのポンプおよびファンドライブ、高温機械 |
工作機械や CNC ドライブなど、エンベロープが狭いものの平行オフセットを吸収する必要がある場合は、短いスペーサーとクランプ タイプのハブを備えたコンパクトなダブルディスク設計が一般的です。
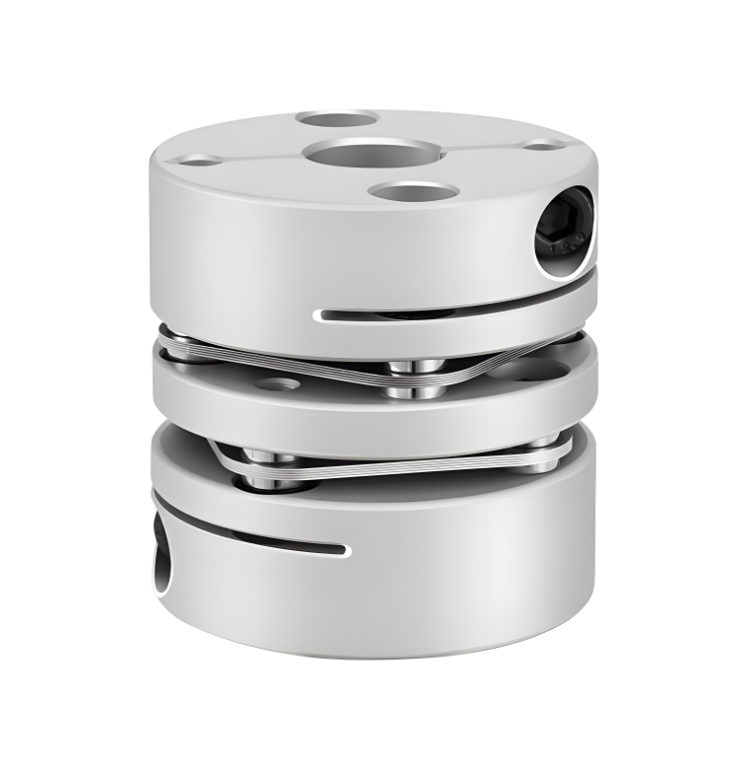 RSK-CPLF フレキシブルアルミニウム合金ダブルダイヤフラムクランプカップリング CNC、サーボ、ステッパー ドライブ用のコンパクトなダブル ダイヤフラム クランプ カップリング。アルミニウム合金ハブ、304 ステンレス ダイヤフラム、高剛性、低慣性、バックラッシュのないトランスミッションを備えています。 製品を見る→
剛性比、反力、およびベアリングビル
トルク定格により、カップリングが存続するかどうかが決まります。剛性は、周囲のすべてが生き残れるかどうかを決定します。軸方向のケースを考えてみましょう。これは、見積段階で最も無視されることが多いケースです。必要なカップリングの軸剛性が約 250 N/mm (中型ディスク パックの現実的な数値) で、コールド スタートと全負荷の間でシャフトが 0.8 mm 伸びると仮定します。パックは、通常のベアリング荷重に加えて、約 200 N をベアリングに継続的に押し戻します。小型モーターでは、これはベアリングの寿命を数年から数か月に短縮するのに十分であり、トルクを計算してもそれが明らかになることはありません。
ねじり剛性は逆方向に作用します。これはラジアンまたは度あたりの Nm で表され、値が高いほど、被駆動シャフトはより正確にモーターに追従します。位置決め軸の場合、バックラッシがゼロで高いねじれ剛性がディスク カップリングが選択される理由です。助走中にねじり共振を通過する必要があるドライブラインの場合、その剛性が問題となり、減衰が低いとピークがより鋭くなります。アプリケーションに大型モーター、往復負荷、または可変速操作が含まれる場合、カップリングの剛性は脚注ではなくねじりモデルに属します。
実際的なルール: トルク定格やボア サイズだけでなく、ねじり剛性、軸方向剛性、半径方向剛性の値を見積書とともにサプライヤーに問い合わせてください。軸受荷重や共振はトルク数値だけでは確認できません。
ボルト、バランス、速度の上限
ボルト接合は、現場での経験が最初に重視される設計の部分です。取り付けられたボルトは、リーマ穴内で制御されたクリアランスまで研削され、トルクが積層間の摩擦ではなく、せん断時にボルトのシャンクによって伝達されます。つまり、ボルトが緩むと 1 回の始動でパック全体の荷重分布が変化するため、フィット クラスが重要であり、ロック方法も重要になります。
スピードはもう一つの上限であり、直線的ではありません。残留アンバランス力は回転速度の 2 乗に応じて増加します。約 1 g-mm のアンバランスにより、10,000 rpm で約 1.1 N、20,000 rpm で約 4.4 N の回転力が生成されます。バランスの品質も同じロジックに従います。一般的な産業用ドライブは通常 G6.3 で許容されますが、高速および工作機械用ドライブには通常 G2.5 が必要で、非常に高速または非常に軽いローターには G1 が必要な場合があります。カップリングの定格速度を超えると、ディスク パック自体の遠心応力によって限界が生じるため、いくらバランスを調整しても役に立ちません。デューティポイントがその天井近くにある場合、専用の高速設計が唯一の賢明な答えです。
材質: ステンレスパック、スチールまたはアルミニウムハブ
ディスク パックはほとんどの場合オーステナイト系ステンレス鋼で、疲労強度と耐食性の組み合わせにより 301 と 302 が一般的に選択されます。 17-4 PH などの析出硬化グレードは、より高い強度や高温耐性が必要な場合に使用されます。ハブは、用途に応じて材料を選択する場所です。 6061 または 7075 のアルミニウム合金ハブは慣性を低く保ちます。これは、回転質量が 1 グラムごとにモーターのサイズに追加されるサーボ軸にとって重要です。 1045 または合金グレードのスチール ハブは、多くの場合黒色酸化処理が施されており、重工業用や長距離ドライブでは主流であり、洗浄や海洋雰囲気が存在する場所ではステンレス ハブが使用されます。
ハブとシャフトの接続は、通常よりも注目に値します。キー付き接続ではバックラッシュが発生しますが、バックラッシュゼロのディスク パックでは補償できないため、位置決めおよび高後進ドライブではクランプ タイプのハブとキーレス ロック アセンブリが通常の仕様です。負荷ではなく環境によって表面処理が決まります。軽度の腐食性の屋内プラントには黒染め、屋外および海洋用途にはステンレスまたはメッキのハードウェアが使用されます。
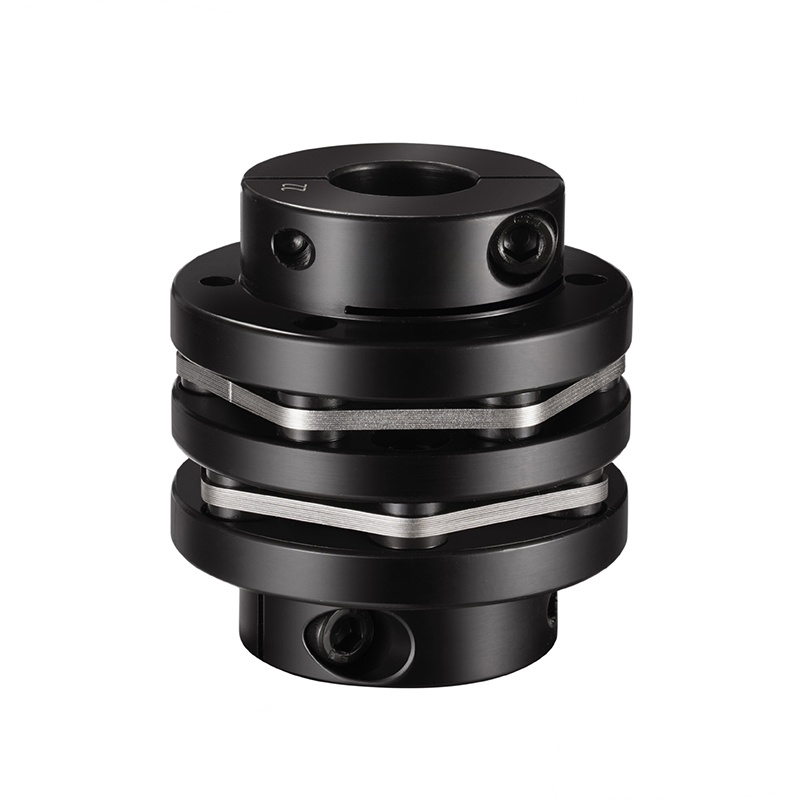 RSK-CPNLT 黒染め段付ダブルダイヤフラムクランプカップリング キー溝、304 ステンレスダイヤフラム、45# スチールハブ、クランプネジ、高トルク剛性を備えた、サーボおよびステッパードライブ用の耐食性黒染めカップリング。 製品を見る→
設置場所の許容範囲: 良い設計が不適切な設置になる場合
現場での調整により、他の単一の原因よりも、正しい設計が間違った設置に変わってしまうことがよくあります。ディスクカップリングの一般的な目標は、角度誤差が 0.5 度未満、軸方向の設定が 0.5 ~ 1.5 mm 以内であることですが、これらの数値は特定のサイズとパックに属するため、習慣ではなくサプライヤーのデータシートから取得する必要があります。アライメントは冷間状態でチェックし、機械が高温で動作する場合は動作温度で再度確認する必要があります。これは、100 mm スパンで 2 mm 伸びるシャフトは、ベンチ上で完全にアライメントされたカップリングの軸方向の公差全体を消費する可能性があるためです。
2 つの習慣が不均衡な損害を引き起こします。 1 つ目は、カップリング ボルトを使用して 2 つのシャフトを一緒に引っ張り、機械が始動する前にパックに軸方向の予荷重を加えます。 2 つ目は、角度誤差のみを測定し、ダブルディスク ユニットの平行オフセットを無視します。この場合、スペーサーによって両方のパックの角度変位が拡大されます。ドロップアウト スペーサーの設計では、ボルトにトルクを加える前にスペーサーの重みでパックが曲がらないように、組み立て中にスペーサーを支える必要もあります。
設計を考慮する価値のある障害モード
サービス中の障害のほとんどは、少数の認識可能なパターンに遡ります。
- ディスク リンクのボルト穴から放射状に広がる疲労亀裂は、ほとんどの場合、過負荷ではなく、定格を超える継続的なミスアライメントの結果として発生します。
- 予圧が失われたジョイントの微小な動きによって引き起こされるフレッチングと穴の伸び。
- 再構築後にロックナットが緩んだり紛失したりすると、残りのボルト全体に荷重が再分散されます。
- 不適切な嵌め合い、または十分にしっかりしていると想定されていたキー付き接続により、ハブ ボアがシャフト上でスリップします。
- 洗い流し、海岸、または化学雰囲気での腐食孔食または応力腐食割れ。
- カップリング剛性がドライブライン モデルに入力されていない場合、ライン周波数の 2 倍のトルク リップル、ブレードパス周波数、またはギア メッシュ周波数によって励起されるねじり共振。
実用的な選択シーケンス
カップリングを設計する場合でも、カップリングを購入する場合でも、実行可能な操作順序は次のとおりです。
- 出力と速度から連続トルクを計算します。トルク (Nm) は、出力 (kW) の 9550 倍を速度 (rpm) で割ったものに等しくなります。
- 被駆動機械を反映するサービス係数を適用します。通常、滑らかな負荷の場合は 1.5 ~ 2、往復運動または高衝撃負荷の場合は 2.5 以上です。
- 連続トルクではなく、ピーク定格に対して始動、制動、失速トルクを確認してください。
- 動作速度を固定し、実際に要求される速度のバランスグレードを選択します。
- 2 台の機械間の製造公差を含め、実際の位置ずれ (角度、平行および軸方向、冷間および熱間) を確立します。
- カップリングの剛性を利用してミスアライメントを反力に変換し、軸受荷重に加算します。
- ボア、ハブのタイプ、キー溝またはクランプ接続、スペーサーの長さ、および利用可能なエンベロープを確認します。
- 温度、湿度、化学物質、洗浄頻度などの環境を確認します。
調査内容
ボアとトルクだけを要求するサプライヤーはあなたの駆動を理解しておらず、返される見積書は解決策ではなくカタログ番号になります。連続トルクとピークトルク、速度とデューティサイクル、3 つのミスアライメントコンポーネントすべて、周囲温度と動作温度、腐食への曝露、利用可能なエンベロープ、ボアと接続タイプ、および速度が高い場合はバランスグレードを送信します。これら 8 つの項目は、隣のベアリングよりも静かに長持ちするカップリングと、予定された消耗品になるカップリングの違いです。
同じプラントでサーボ ダイアフラム ユニットから重量ギア カップリングに至るまで、複数のカップリング タイプを稼働させる場合、DIN カップリングのタイプと規格を網羅した一般的な選択リファレンスは、口頭ではなく具体的な候補設計間の比較を可能にするため、単一見積書と併用すると便利です。
 Previous


